產(chǎn)品展示
產(chǎn)品搜索
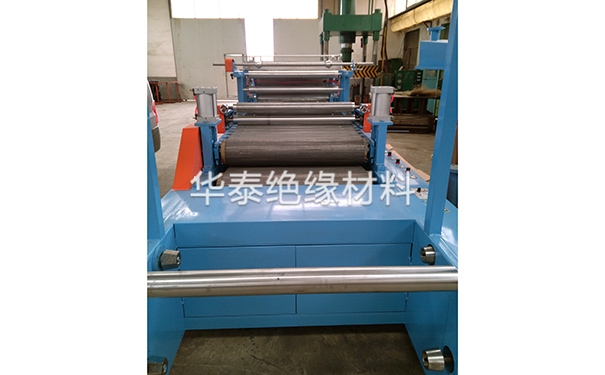
SMC片材機(jī)組如何提高生產(chǎn)速度?
提高SMC片材機(jī)組的生產(chǎn)速度是一個(gè)系統(tǒng)工程,需要從設(shè)備硬件、工藝參數(shù)、自動(dòng)化控制以及材料特性等多個(gè)維度進(jìn)行綜合優(yōu)化。以下是具體的提升策略:
一、 設(shè)備硬件與結(jié)構(gòu)優(yōu)化
核心部件升級(jí):螺桿與機(jī)筒可選用雙金屬材質(zhì),不僅耐磨且能使物料輸送更穩(wěn)定;借助CAD/CAM技術(shù)優(yōu)化模具流道設(shè)計(jì),減少物料流動(dòng)阻力,同時(shí)增加冷卻水道數(shù)量并優(yōu)化布局(如將水道從4條增至8條),可縮短約30%的冷卻時(shí)間。
傳動(dòng)系統(tǒng)改進(jìn):采用變頻調(diào)速電機(jī)和高精度減速機(jī),減少能量損失與振動(dòng);用鏈條或同步帶傳動(dòng)替代傳統(tǒng)的齒輪傳動(dòng),可使傳動(dòng)效率提高5%-10%,且運(yùn)行更平穩(wěn)。
引入高效擠出系統(tǒng):采用如“雙螺桿同步擠出系統(tǒng)”等先進(jìn)技術(shù),可使片材生產(chǎn)速度較傳統(tǒng)設(shè)備提升30%。
收卷與裁切自動(dòng)化:采用雙工位收卷與自動(dòng)裁截技術(shù),實(shí)現(xiàn)一個(gè)工位滿重后自動(dòng)切斷、移料,另一個(gè)工位無縫接續(xù),可大幅提升生產(chǎn)效率和材料利用率。
二、 工藝參數(shù)精準(zhǔn)調(diào)控
準(zhǔn)確控溫:擠出溫度一般控制在120-160℃,模具溫度控制在80-120℃。溫度過高會(huì)導(dǎo)致物料分解產(chǎn)生氣泡,過低則流動(dòng)性差,精準(zhǔn)控溫是保證高速穩(wěn)定生產(chǎn)的基礎(chǔ)。
調(diào)節(jié)速度與壓力:擠出速度需結(jié)合機(jī)組能力和產(chǎn)品厚度合理調(diào)整。過快易導(dǎo)致片材厚度不均、出現(xiàn)波浪紋,過慢則直接降低效率。同時(shí),需合理控制壓力,確保物料充分塑化和均勻擠出。
三、 自動(dòng)化與智能化控制
精準(zhǔn)配料與混合:采用自動(dòng)配料系統(tǒng),利用高精度稱重模塊和比例閥實(shí)現(xiàn)“飛稱”閉環(huán)控制,將配料重復(fù)精度提升至±0.5%以內(nèi);在混合環(huán)節(jié)通過智能系統(tǒng)動(dòng)態(tài)維持負(fù)壓,確保出料速度平穩(wěn)精準(zhǔn)。
動(dòng)態(tài)摻混與在線監(jiān)測(cè):集成在線檢重與測(cè)寬裝置,實(shí)時(shí)監(jiān)測(cè)半成品密度與寬度,并自動(dòng)聯(lián)動(dòng)調(diào)節(jié)出料口開度與玻纖切割速度,確保玻纖含量穩(wěn)定,保障高速生產(chǎn)下的產(chǎn)品一致性。
智能溫控與自適應(yīng)包裝:利用智能溫控算法實(shí)時(shí)調(diào)整參數(shù),降低能耗;在包裝環(huán)節(jié)引入位移傳感器感知材料張力,實(shí)時(shí)微調(diào)卷料電機(jī)轉(zhuǎn)速,避免斷料或褶皺。
四、 材料特性與預(yù)處理優(yōu)化
寬幅浸漬與增稠控制:在初始浸漬階段,需控制樹脂增稠速度足夠緩慢(如半小時(shí)內(nèi)粘度增長(zhǎng)不超過6萬厘泊),以確保玻璃纖維充分浸潤(rùn);隨后加速增稠,使樹脂糊迅速達(dá)到較高粘度(大于1500萬厘泊),從而在高速生產(chǎn)中保持片材不粘手且性能穩(wěn)定。
預(yù)熱處理:在加料前對(duì)SMC片材進(jìn)行預(yù)熱,可以提高材料的流動(dòng)性,有利于后續(xù)的高速成型加工。
五、 日常維護(hù)與人員培訓(xùn)
制定定期的維護(hù)保養(yǎng)計(jì)劃,對(duì)各部件進(jìn)行檢查、清潔、潤(rùn)滑和緊固,及時(shí)發(fā)現(xiàn)并處理潛在問題,延長(zhǎng)設(shè)備使用壽命,確保機(jī)組在高速運(yùn)轉(zhuǎn)下的穩(wěn)定性。