SMC片材的使用注意事項有哪些
SMC片材對儲存條件要求較為嚴格,需存放在溫度低于25℃的陰涼干燥環境中,避免陽光直射和受熱。包裝應采用非滲透性薄膜密封,防止苯乙烯揮發影響材料性能。在15℃環境下一般可貯存3個月,在2~3℃冷凍條件下可延長至6個月,常溫20℃左右保質期僅為30天。運輸過程中需謹防重壓、受潮、淋雨和包裝破損。
回溫解凍操作
使用前需提前將片材從冷藏環境中取出進行回溫,待PE袋表面無水霧時方可裁剪,通常需要4~8小時。回溫過程中要注意避免材料表面結露,否則會影響后續壓制質量。當環境溫度超過20℃時,解凍后的材料應盡量當天用完,未用完的需用塑料袋密封后放回冷庫保存。
裁剪與鋪放
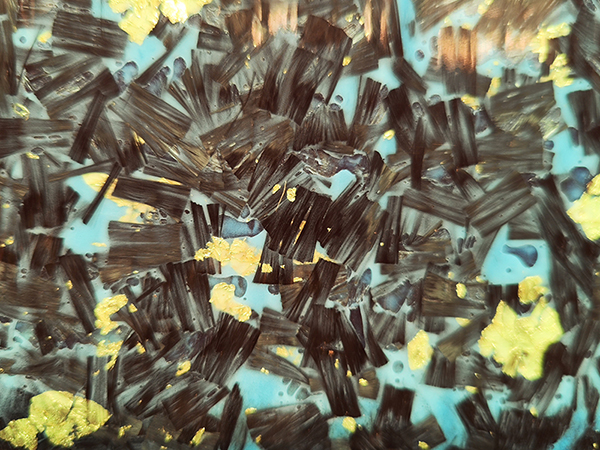
裁剪前需確認材料是否過期、纖維浸漬是否良好、有無雜質、薄膜覆蓋是否破損。裁剪尺寸一般按制品表面投影面積的70%~100%確定,過小會導致流動距離過長,增加缺料風險。上下薄膜應在裝料前才揭去,保持工作區域清潔,避免帶入異物污染材料。鋪放時需注意片材的位置和方向,確保材料能夠均勻流動并充滿模腔。
模具準備與溫度確認
每次壓制前需徹底清理模具表面,確保無殘留物和污漬,隨后均勻噴涂脫模劑,用量要適中。模具安裝要水平,并確保位于壓機臺面中心。壓制前需用接觸式測溫儀測量型腔上下模溫度,多點測量確保模具表面溫度達到材料要求的壓制溫度,上下模溫差控制在5℃以內。
成型參數設定
成型溫度一般在120~160℃之間,具體根據樹脂固化體系、制品厚度和結構復雜程度確定。成型壓力通常在5~25MPa范圍內,形狀簡單制品壓力較小,復雜制品壓力較大。合模過程需分階段控制,初始快速閉合,接近終點時減速,利于排氣。固化時間通常按每毫米厚度30~60秒計算,需保溫保壓確保固化完全。
常見問題預防
缺料多由加料量不足、流動性差或溫度壓力不當引起,可適當增加料量或調整工藝參數。氣孔或氣泡通常與排氣不暢、片材包裹空氣有關,需優化鋪料方式、降低合模速度并設置合理排氣。翹曲變形多因冷卻不均勻或內應力過大,需優化模具冷卻工藝、調整保壓時間。表面質量缺陷與模具污染、脫模劑使用不當有關,需定期清潔模具并控制脫模劑用量。
后處理與質量檢查
脫模時需緩慢開模,確認產品留在下模后再將上模移至上限位,小心取出制品避免用力過猛導致變形。取出后的產品需檢查外觀,查看有無缺料、臟污、氣孔、干紗等缺陷,對無噴漆需求的產品進行去毛刺、修邊等后處理。建議詳細記錄每次工藝參數,便于質量追溯和工藝優化。