產(chǎn)品展示
產(chǎn)品搜索
怎樣提高SMC片材的產(chǎn)品質(zhì)量呢
SMC片材質(zhì)量受原材料、熟化狀態(tài)、成型工藝、模具條件和過程檢測共同影響。要穩(wěn)定提升產(chǎn)品質(zhì)量,應從配方與來料控制入手,同時把模壓溫度、壓力、保壓時間和排氣環(huán)節(jié)管理到位。
加強原材料質(zhì)量管控
樹脂、玻璃纖維、填料、固化劑、增稠劑和脫模劑都會影響片材流動性、固化行為和最終性能。樹脂應關注粘度、水分、酸值和反應活性;填料應控制水分、白度和粒徑分布;玻璃纖維需關注Tex數(shù)、浸潤劑含量和強度;固化劑應核對活性氧和純度。原材料每批進廠應有檢測記錄,避免因單批波動造成后續(xù)成型不穩(wěn)定。
控制樹脂糊水分與增稠狀態(tài)
樹脂糊水分過高,模壓時容易產(chǎn)生氣泡、分層和表面缺陷;水分過低又可能影響增稠反應和浸漬效果。樹脂糊水分通常可控制在0.1%—0.2%范圍內(nèi),具體以配方要求為準。增稠劑活性和用量會影響片材熟化速度,應通過增稠曲線判斷片材是否達到適合裁剪和模壓的稠度。熟化不足時片材偏軟、易粘模;熟化過度則流動性下降,容易出現(xiàn)缺料和表面波紋。
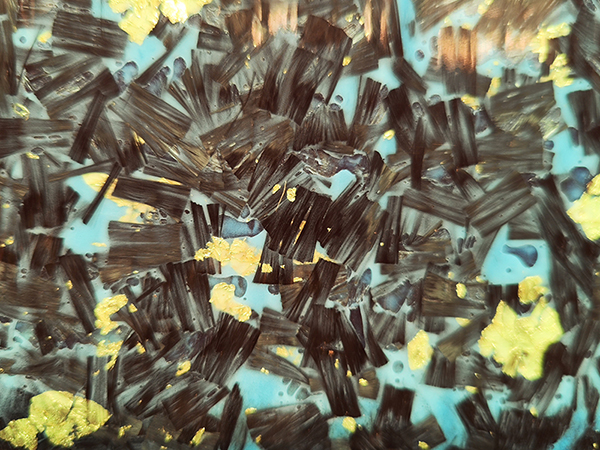
保證纖維浸漬與分散均勻
短切玻璃纖維分散不均、樹脂浸漬不充分,會造成干紗、氣泡、強度波動和表面缺陷。生產(chǎn)過程中應通過壓輥壓力、張力控制和浸漬區(qū)狀態(tài)調(diào)節(jié),使樹脂充分包覆纖維。片材收卷后應避免明顯氣泡、褶皺和相分離。成品片材應平整、顏色均勻、薄膜覆蓋完整,無明顯雜質(zhì)。
規(guī)范儲存與熟化管理
SMC片材應存放在陰涼、干燥、避光環(huán)境中,溫度不宜過高,避免樹脂提前固化或苯乙烯揮發(fā)。片材應按先進先出原則使用,避免長期存放導致流動性下降。裁剪前可檢查片材硬度、單重和薄膜剝離性,發(fā)現(xiàn)過期、發(fā)硬或受潮的片材不宜直接投入生產(chǎn)。
優(yōu)化模壓溫度、壓力與時間
模具溫度通常可控制在120—160℃范圍內(nèi),薄壁件可適當靠近上限,厚壁件宜取下限,防止內(nèi)部熱積聚導致固化不均。成型壓力一般可參考5—15MPa,結構復雜或外觀要求高的產(chǎn)品可適當提高。保壓時間可按每毫米厚度30—60秒估算,并結合固化度、脫模狀態(tài)和尺寸穩(wěn)定性調(diào)整。溫度、壓力和時間應協(xié)同調(diào)整,不能只縮短周期而忽視固化充分性。
改善模具排氣與溫度均勻性
排氣不良是氣泡、缺料和分層的重要原因。模具分型面、筋位末端、深腔角落應設置合理排氣槽,必要時配合真空排氣。模具各區(qū)域溫度應保持均勻,上下模溫差宜控制在較小范圍,避免因局部過熱或過冷造成樹脂流動差異、翹曲和內(nèi)應力集中。
建立過程檢測與缺陷追溯
生產(chǎn)過程中應定期檢測片材單重、纖維含量、樹脂含量、固化特性和外觀狀態(tài)。模壓后可通過巴氏硬度、尺寸測量、力學性能抽檢和固化度分析判斷質(zhì)量穩(wěn)定性。出現(xiàn)缺料、氣泡、翹曲或分層時,應結合原材料批次、熟化狀態(tài)、擺料方式、模具溫度和排氣情況逐項排查,形成可追溯的工藝記錄,避免同類問題反復發(fā)生。