產(chǎn)品展示
產(chǎn)品搜索
SMC片材的收縮率一般是多少呢
SMC片材的收縮率并不是固定數(shù)值,而是與配方體系、玻璃纖維含量、填料比例、低收縮添加劑以及模壓工藝有關(guān)。通用型SMC片材的模塑收縮率通常在0.05%—0.3%之間,部分產(chǎn)品可控制在0.1%—0.15%左右。
標(biāo)準(zhǔn)中的收縮率要求
相關(guān)團(tuán)體標(biāo)準(zhǔn)對SMC模塑收縮率提出了≤0.15%的要求。ISO 2577等測試方法中,通用SMC模塑收縮率常見上限為0.5%。不同標(biāo)準(zhǔn)、測試方法和試樣條件會影響結(jié)果,因此實際數(shù)值應(yīng)以材料技術(shù)資料和實測數(shù)據(jù)為準(zhǔn)。
低收縮與零收縮配方
通過添加熱塑性低收縮添加劑,SMC表面收縮率可進(jìn)一步降低。低收縮配方的表面收縮率通常可控制在≤0.05%,部分產(chǎn)品可接近零收縮,適用于對外觀、嵌件配合和尺寸穩(wěn)定性要求較高的部件。
影響收縮率的主要因素
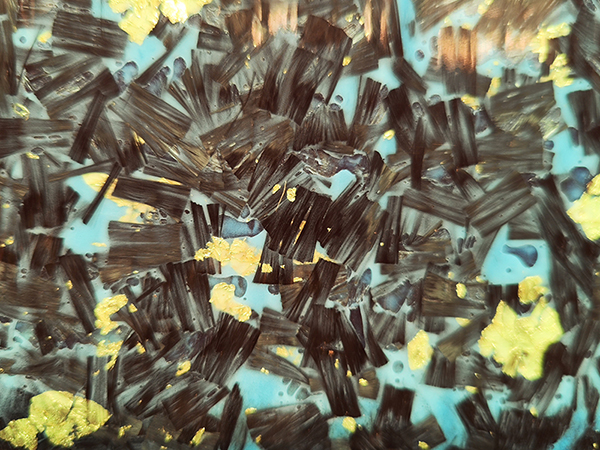
玻璃纖維含量越高,固化收縮率通常越低;填料比例增加也會降低收縮。樹脂體系、固化劑配比、低收縮添加劑種類、模具溫度、模壓壓力和保壓時間都會影響最終收縮表現(xiàn)。模具溫差過大或固化不均勻,還可能引起翹曲和局部尺寸偏差。
模具設(shè)計與工藝控制
模具尺寸設(shè)計時應(yīng)根據(jù)材料實測收縮率進(jìn)行補(bǔ)償。通用SMC可按0.1%—0.3%預(yù)留收縮量;低收縮材料可按0.05%以內(nèi)或接近零收縮考慮。生產(chǎn)中應(yīng)穩(wěn)定模具溫度、合模壓力和固化時間,避免因工藝波動導(dǎo)致批次間尺寸變化。
總體來看,SMC片材收縮率通常處于較低水平,通用型多在0.05%—0.3%,標(biāo)準(zhǔn)型常以≤0.15%為參考,低收縮配方可控制在≤0.05%。實際選用時,應(yīng)結(jié)合配方類型、模具補(bǔ)償和工藝穩(wěn)定性綜合判斷。